Выбор конструкции: разборный, стационарный или с крышкой
Мангал варят один раз, а пользуются им десять лет. Поэтому решение о конструкции принимают до первого реза металла, а не по ходу дела. Я видел десятки самоделок, которые прогорели за два сезона только потому, что хозяин сначала купил лист, а потом стал думать, что из него выйдет. Начнём с того, что определяет всё остальное, — со способа использования.
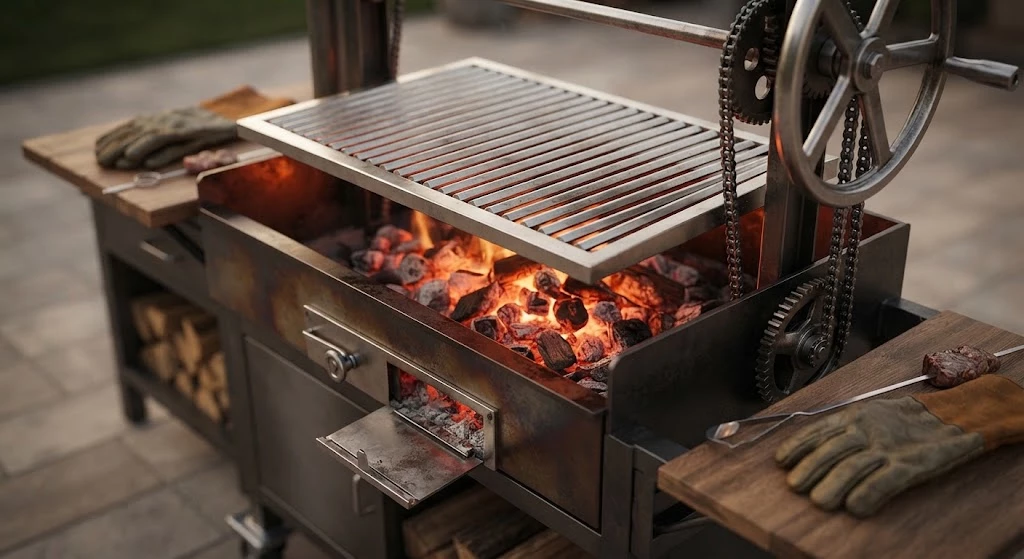
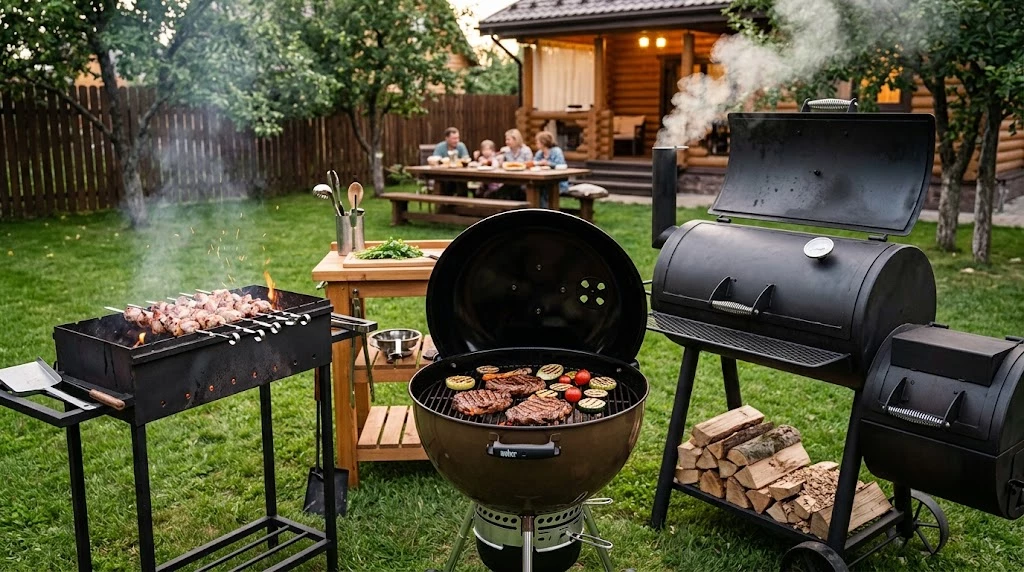
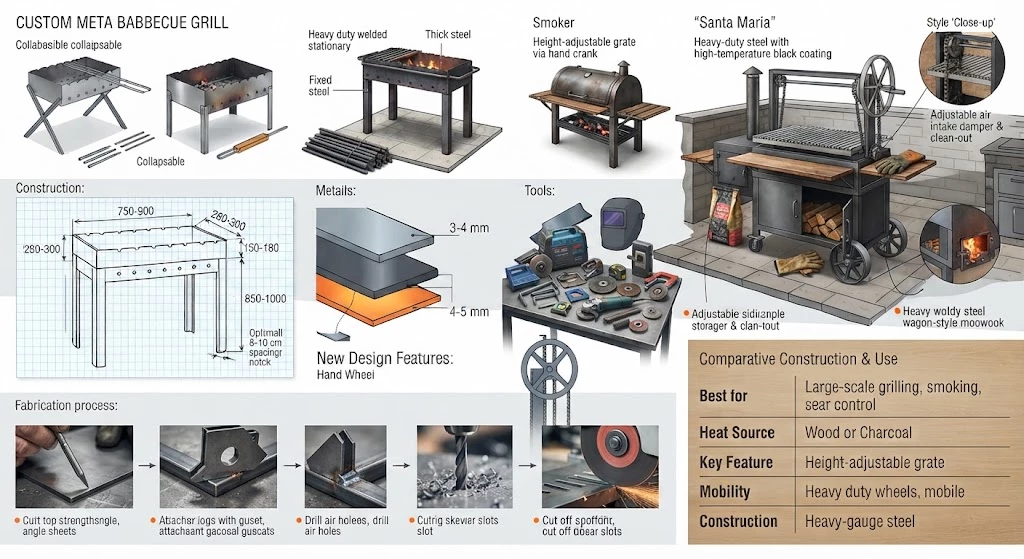
Разборный мангал нужен тем, кто возит его в багажнике. Стенки и дно соединяются пазами или болтами, швов почти нет, вес минимальный. Платой за мобильность становится тонкий металл и щели, через которые уходит жар. Стационарный вариант на сварных ножках тяжелее, но держит геометрию и позволяет взять сталь нормальной толщины. Мангал с крышкой уже ближе к грилю, в нём можно работать по закрытому принципу и готовить крупные куски, а при наличии патрубка и дымохода дым уходит в сторону, а не в лицо повару.
|
Тип
|
Толщина стенок
|
Срок службы
|
Для чего подходит
|
|
Разборный
|
2 мм
|
2-4 сезона
|
Выезды, дача без хранения
|
|
Стационарный сварной
|
3-4 мм
|
8-12 лет
|
Постоянное место во дворе
|
|
С крышкой и дымоходом
|
3-5 мм
|
10-15 лет
|
Шашлык, запекание, копчение
|
Если выбор пока не очевиден, посмотрите на заводские грили и мангалы и примерьте их пропорции к своим задачам. Это полезно даже тем, кто твёрдо решил варить сам, потому что серийные решения честно показывают рабочие размеры топки.
Размеры мангала и чертёж
Чертёж делают не ради красоты, а ради раскроя. Достаточно трёх видов на листе в клетку с размерами в миллиметрах. Главный исходный параметр — количество шампуров за одну закладку.
- Длина корпуса. На восемь шампуров нужно 70-75 см, на десять около 90 см. Больше метра делать не стоит, прогреть такую топку ровно почти невозможно.
- Шаг прорезей. Оптимально 8-10 см. При меньшем шаге мясо смыкается и не обжаривается с боков.
- Ширина между стенками. 28-30 см по внутреннему размеру. Стандартный шампур 45 см ложится с удобным запасом, и остаётся место для упора.
- Глубина топки. 15-18 см от верхней кромки до дна. Слой угля 5-7 см, расстояние от угля до мяса выходит около 10-12 см.
- Высота ножек. Верхнюю кромку выводят на уровень 85-100 см, по сгибу локтя хозяина. Это важнее любых таблиц, потому что над мангалом стоять придётся долго.
Глубина топки прощает ошибку в пять миллиметров и не прощает ошибку в пять сантиметров. Глубокий мангал жрёт уголь и сушит мясо, мелкий поджигает жир.
Металл: марка и толщина
Прогорание начинается с дна, потому что там максимальная температура и постоянный контакт с углём. Отсюда простое правило по толщинам. Стенки берут 3 мм, дно — 4-5 мм. Два миллиметра на дне ведёт волной уже после первой серьёзной растопки, а через три сезона в нём появляются свищи.
По марке стали практика такая. Обычная конструкционная Ст3 доступна, хорошо варится, но требует покраски и прогорает быстрее. Низколегированная 09Г2С держит циклические нагревы заметно лучше при той же цене работы. Нержавейка марки 430 стоит дороже, не требует краски и живёт долго, однако сильнее коробится и хуже прощает неаккуратный шов. Чугун обычным инвертором не варят, его применяют только в виде готовых литых вставок и решёток, а характер этого материала хорошо виден на примере чугунных печей, где толстая отливка работает как аккумулятор тепла.
Для обвязки и ножек лист не нужен. Верхнюю кромку усиливают уголком 40х40х4, он же служит опорой для шампуров и не даёт стенке заворачиваться наружу. Ножки делают из профильной трубы 25х25х2 или 30х30х2. Рёбра жёсткости под дном — полоса 4 мм шириной 30-40 мм.
Расчёт количества металла по чертежу
Считают по развёртке, а не по площади готового изделия. Для корпуса 900х300х170 мм выходит дно 0,27 м², две длинные стенки по 0,153 м², две короткие по 0,051 м². Итого около 0,68 м² с запасом на рез и подгонку, то есть примерно четверть стандартного листа 1250х2500. Лист трёхмиллиметровой стали весит около 74 кг, и это стоит учесть заранее, если грузить придётся вручную.
Инструменты, расходники и защита
Набор небольшой, но экономить на нём бессмысленно. Сварочный инвертор на 160-200 А справится с любым бытовым мангалом. Электроды МР-3С диаметром 3 мм дают мягкую дугу и терпят ржавчину, УОНИ-13/55 держат шов прочнее, но требуют навыка и сухого хранения. Ток для трёхмиллиметрового электрода выставляют в районе 90-110 А. Полуавтомат с проволокой 0,8 мм в смеси газов работает чище и быстрее, особенно по тонкой стенке.
- Угловая шлифмашина 125 мм, отрезные круги 1,0-1,2 мм, зачистные и лепестковые круги зернистостью 40 и 60.
- Слесарный угольник 250 мм, рулетка, чертилка по металлу, керн.
- Две-три струбцины и пара магнитных угольников на 90 градусов.
- Щётка по металлу, молоток для отбивки шлака, напильник.
- Маска со светофильтром DIN 11-12, краги, плотная роба без синтетики, закрытая обувь.
- Респиратор при зачистке и покраске, огнетушитель или ведро воды рядом.
Работайте только на негорючем основании. Искра от шлифмашины летит на четыре метра и живёт достаточно долго, чтобы найти опилки под верстаком.
Раскрой и подготовка деталей
Качество будущих швов решается до сварки. Детали должны сходиться без зазоров больше миллиметра, иначе придётся наплавлять металл и бороться с поводками.
Разметка листа без лишних обрезков
Сначала чертят раскладку всех деталей на бумаге в масштабе, потом переносят на лист. Длинные стенки размещают вдоль кромки заводского реза, он ровный и экономит время на выравнивание. Между деталями оставляют 3-4 мм на толщину круга. Разметку ведут чертилкой, маркер выгорает и плывёт. Все одинаковые детали режут по одному шаблону, а не каждую по рулетке, иначе две короткие стенки неизбежно разойдутся на пару миллиметров и корпус поведёт по диагонали. Рез ведут по внешней стороне линии, с проходом в один приём без перекоса диска.
Зачистка кромок, ржавчины и краски
После реза кромка несёт грат и окисную плёнку. Грат снимают лепестковым кругом под углом 30-40 градусов, одновременно делая небольшую фаску под корень шва. Полосу шириной 15-20 мм по обе стороны от будущего шва зачищают до металлического блеска с двух сторон листа. Остатки заводской грунтовки, прокатную окалину и краску убирают полностью, потому что они дают поры и шлаковые включения. Перед прихватками поверхность обезжиривают, а детали укладывают на ровное основание, чтобы проверить прилегание на просвет.
Как сварить мангал пошагово
Порядок операций здесь не формальность. Если сварить корпус целиком, а потом резать прорези, стенку развернёт наружу и шампуры лягут вразнобой. Поэтому работают от жёсткости к деталям, сначала собирая коробку, потом усиливая её, и только после этого ослабляя металл резами.
Прихватки и выставление прямых углов
Дно кладут на ровный стол или на два уголка одинаковой высоты. Длинную стенку ставят на кромку дна, фиксируют магнитным угольником и ставят первую прихватку длиной 10-15 мм в середине. Дальше идут к краям, ставя прихватки через 100-120 мм попеременно слева и справа от центра. Такая очередность не даёт напряжениям скопиться в одном месте.
Когда собраны все четыре стенки, проверяют диагонали рулеткой по верхним углам. Разница больше 2 мм означает перекос, который правят ударом молотка по углу, пока держат только прихватки. После проварки исправить это будет уже нечем.
Прихватка существует для того, чтобы ошибку можно было отбить зубилом. Сплошной шов на непроверенной геометрии превращает ошибку в окончательную.
Проварка швов корпуса и дна
Варят изнутри, обратноступенчатым способом участками по 50-70 мм. Логика простая. Ставят участок, переходят на противоположную стенку, потом возвращаются и ведут следующий участок навстречу предыдущему. Корпус при этом прогревается равномерно и не стягивает себя в ромб.
- Положение электрода 70-80 градусов к плоскости, движение с небольшим отрывом на углах.
- Шлак отбивают после каждого участка, иначе следующий проход ляжет с порами.
- Снаружи шов по дну проваривают только после полного остывания корпуса.
- Кратеры и непровары в углах заплавляют отдельными короткими проходами, углы прогорают первыми.
Швы по дну обязаны быть сплошными и герметичными. Боковые вертикальные стыки допускается варить с внешней стороны прерывисто, но дно держит жар и вес угля, здесь экономия недопустима.
Рёбра жёсткости и усиление верхней кромки
Уголок 40х40х4 кладут полкой наружу по всему верхнему периметру и прихватывают с шагом 150 мм. Он убирает волну, принимает вес шампуров и защищает кромку от прогорания. Под дном поперёк корпуса приваривают две-три полосы 40х4 мм, они не дают дну провиснуть и одновременно отводят часть тепла.
|
Элемент
|
Профиль
|
Шаг и количество
|
Что даёт
|
|
Обвязка верха
|
Уголок 40х40х4
|
По периметру
|
Жёсткость кромки, опора шампуров
|
|
Рёбра под дном
|
Полоса 40х4
|
2-3 шт через 300 мм
|
Защита дна от прогиба
|
|
Угловые накладки
|
Полоса 30х3
|
4 шт по вертикали
|
Усиление самых горячих зон
|
Прорези под шампуры и отверстия для поддува
Разметку прорезей ведут от середины длинной стенки к краям, чтобы крайние шампуры встали симметрично. Прорезь делают шириной 6-8 мм и глубиной 10-12 мм, двумя параллельными резами отрезным кругом с выбиванием перемычки. Края обязательно скругляют напильником, иначе шампур будет застревать.
Поддув сверлят по длинным стенкам в один ряд на высоте 20-30 мм от дна. Диаметр 10-12 мм, шаг 60-80 мм. Такая схема даёт воздух снизу под слой угля и не выдувает жар поверх мяса. Отверстий не должно быть много, суммарная площадь порядка 1,5-2 процентов от площади дна уже обеспечивает ровное горение. Регулировать тягу удобно задвижной полосой на двух болтах, по тому же принципу, по которому работает заслонка в печах-буржуйках.
Ножки, ручки и съёмные узлы
Ножки из трубы 25х25 ставят не в углы заподлицо, а с небольшим отступом внутрь, тогда корпус стоит устойчивее. Каждую ножку приваривают по трём сторонам и дополнительно укрепляют косынкой из полосы. Для разборного варианта вместо сварки ставят проушины под болт М8 или сварной башмак, в который ножка входит с натягом.
Ручки гнут из прутка 10 мм и приваривают к уголку обвязки, а не к стенке. Так тепло идёт в массивный профиль, и ручка остаётся умеренно горячей. Съёмную решётку делают с посадкой на внутреннюю полку уголка с зазором по 3 мм на температурное расширение.
Зачистка швов и проверка на герметичность
Шлак сбивают полностью, наплывы снимают лепестковым кругом, острые кромки притупляют. Внутренние швы заглаживают так, чтобы на них не задерживался пепел. Герметичность проверяют водой. В собранный мангал наливают два-три литра и смотрят на дно и углы через пять минут. Любая капля на внешней стороне означает непровар, который заваривают после полной просушки металла.
Проверка тяги и первый прокал
Первый огонь разводят не для шашлыка, а для диагностики. Закладывают дрова на половину объёма топки и дают им прогореть до углей, наблюдая за поведением корпуса и пламени.
- Пламя должно стоять ровно по всей длине. Провал в середине говорит о нехватке поддува, перекос в один край - о неровной установке по уровню.
- Металл при прогреве слегка потемнеет и может щёлкнуть. Это нормально, напряжения уходят.
- Прокал держат 30-40 минут при полном жаре, пока не выгорят масло, остатки окалины и заводская смазка.
- После остывания повторно проверяют диагонали и прилегание ножек. Небольшой поводок правят, пока металл ещё тёплый.
Мангал, который не прокалили, первым блюдом отдаст в мясо запах прокатной окалины. Один час огня вхолостую избавляет от этого навсегда.
Защита от прогорания и коррозии
Сварной корпус разрушают два процесса. Изнутри работает высокотемпературное окисление, снаружи - обычная влага, которая находит непокрытый металл и поры в швах. Внутреннюю поверхность топки красить бессмысленно, любое покрытие там выгорает за первую растопку. Там работает естественная защита в виде плотного слоя нагара и толщина металла, заложенная на этапе раскроя. Снаружи же покрытие решает почти всё.
Жаростойкая краска: выбор и нанесение
Подходят силиконовые и кремнийорганические эмали с заявленной стойкостью от 500 до 650 градусов. Обычная алкидная эмаль, даже с пометкой для радиаторов, держит максимум 100-120 градусов и сходит пластами уже после второго шашлыка. Те же составы применяют при отделке корпусов отопительных печей, и это хороший ориентир по качеству.
- Поверхность перед покраской обязательно обезжиривают после прокала, когда металл остыл до 30-40 градусов.
- Наносят два-три тонких слоя с промежуточной сушкой 20-30 минут, толстый слой вспучивается.
- Аэрозоль удобнее кисти, краска ложится ровнее и не оставляет наплывов на швах.
- Полимеризация идёт при нагреве, поэтому после покраски мангал прогревают вхолостую 40 минут.
- Ножки и уголок обвязки красят наравне с корпусом, именно там чаще начинается рыжая кромка.
Хранение и уход после сезона
Главный враг зимой - не мороз, а зола. Она гигроскопична, тянет влагу и работает как компресс на дне. Поэтому после последней готовки угли выгребают полностью, дно протирают сухой щёткой и не заливают водой. Мангал ставят под навес на кирпичи или деревянные бруски, чтобы ножки не стояли в снегу. Чехол годится только дышащий, плотная плёнка собирает конденсат. Раз в сезон осматривают швы по дну и подкрашивают сколы, пока они не превратились в раковины.
Мангал умирает не от жара, а от зимы с золой внутри. Пять минут уборки осенью дают лишние три года службы.
Частые ошибки при сварке мангала
Ошибки у самодельщиков повторяются с удивительным постоянством, и почти все они закладываются до сварки, на этапе решений о размерах и материале.
|
Ошибка
|
К чему приводит
|
Как делать правильно
|
|
Стенки и дно 1,5-2 мм
|
Дно ведёт волной, за 2 сезона свищи
|
Стенки 3 мм, дно 4-5 мм
|
|
Глубина топки 25 см и больше
|
Перерасход угля, мясо сохнет сверху
|
15-18 см до дна
|
|
Ширина между стенками 20-22 см
|
Шампур едва лежит, жир капает мимо
|
28-30 см по внутреннему размеру
|
|
Сплошной шов без обвязки верха
|
Кромку заворачивает, прорези расходятся
|
Уголок 40х40х4 по периметру
|
|
Поддув в два ряда с шагом 30 мм
|
Уголь прогорает за 20 минут
|
Один ряд, шаг 60-80 мм
|
|
Алкидная эмаль
|
Облезает после первой растопки
|
Кремнийорганика до 600 градусов
|
Отдельно стоит упомянуть ножки, приваренные точкой в одном месте. Такой узел работает на отрыв при каждом переносе и однажды складывается вместе с горящими углями. Ножку варят минимум по трём сторонам и усиливают косынкой.
Доработки: крышка, столики, дымоход, зольник
Базовый корпус можно расширять годами, и это как раз преимущество самодельного изделия. Порядок доработок логично выстраивать по степени влияния на удобство.
- Зольник. Съёмный поддон из листа 2 мм на уголках в 30 мм от дна. Зола падает вниз, уголь не задыхается, уборка занимает минуту.
- Крышка. Из листа 2-3 мм с рёбрами по длине, на двух петлях и с ручкой на стойках. Держит жар, экономит уголь, позволяет запекать целую рыбу или птицу.
- Боковые столики. Полки из полосы или перфорированного листа на откидных кронштейнах. Там живут шампуры, соль и доска.
- Дымоход. Имеет смысл только при крышке. Патрубок 100-120 мм в задней части крышки уводит дым вверх и делает готовку закрытым способом управляемой.
- Крючки и держатели. Пруток 8 мм, приваренный к обвязке по торцам, снимает вечную проблему, куда класть горячий шампур.
Решётку под рыбу и овощи делают из прутка 6 мм в рамке из уголка 25х25, с посадкой на внутреннюю полку обвязки. Один мангал тогда закрывает и шашлык, и барбекю, и запекание.
Стоимость самодельного мангала против покупного
Считать нужно честно, с металлом, расходниками и своим временем. Ниже реальная смета на стационарный мангал 900х300х170 из стали 3 мм с дном 4 мм.
- Лист 3 мм, около 0,5 м² с запасом - примерно 2500-3500 рублей.
- Лист 4 мм на дно, 0,3 м² - около 2000-2500 рублей.
- Уголок 40х40х4, 2,5 метра - 700-900 рублей.
- Труба профильная 25х25, 4 метра на ножки - 800-1000 рублей.
- Электроды, отрезные и зачистные круги - 1000-1500 рублей.
- Жаростойкая эмаль, два баллона - 800-1200 рублей.
Итого выходит порядка 8-10 тысяч рублей материалов плюс полный рабочий день. Серийный мангал сопоставимой толщины металла стоит дороже, а дешёвые модели на рынке делают из стали 1,5-2 мм, и это принципиально другой срок службы. Экономия появляется только тогда, когда у вас уже есть сварочный аппарат и шлифмашина. Если инструмент придётся покупать, разовая самоделка окажется дороже готового изделия, зато останется навык и возможность варить под себя что угодно.
Хороший мангал отличается от плохого не толщиной шва, а тем, что о нём не думают. Он просто стоит во дворе и работает, пока хозяин занят мясом и гостями.
Как сварить мангал своими руками: чертёж, материалы и порядок работ
Выбор конструкции: разборный, стационарный или с крышкой
Мангал варят один раз, а пользуются им десять лет. Поэтому решение о конструкции принимают до первого реза металла, а не по ходу дела. Я видел десятки самоделок, которые прогорели за два сезона только потому, что хозяин сначала купил лист, а потом стал думать, что из него выйдет. Начнём с того, что определяет всё остальное, — со способа использования.
Разборный мангал нужен тем, кто возит его в багажнике. Стенки и дно соединяются пазами или болтами, швов почти нет, вес минимальный. Платой за мобильность становится тонкий металл и щели, через которые уходит жар. Стационарный вариант на сварных ножках тяжелее, но держит геометрию и позволяет взять сталь нормальной толщины. Мангал с крышкой уже ближе к грилю, в нём можно работать по закрытому принципу и готовить крупные куски, а при наличии патрубка и дымохода дым уходит в сторону, а не в лицо повару.
|
Тип
|
Толщина стенок
|
Срок службы
|
Для чего подходит
|
|
Разборный
|
2 мм
|
2-4 сезона
|
Выезды, дача без хранения
|
|
Стационарный сварной
|
3-4 мм
|
8-12 лет
|
Постоянное место во дворе
|
|
С крышкой и дымоходом
|
3-5 мм
|
10-15 лет
|
Шашлык, запекание, копчение
|
Если выбор пока не очевиден, посмотрите на заводские грили и мангалы и примерьте их пропорции к своим задачам. Это полезно даже тем, кто твёрдо решил варить сам, потому что серийные решения честно показывают рабочие размеры топки.
Размеры мангала и чертёж
Чертёж делают не ради красоты, а ради раскроя. Достаточно трёх видов на листе в клетку с размерами в миллиметрах. Главный исходный параметр — количество шампуров за одну закладку.
- Длина корпуса. На восемь шампуров нужно 70-75 см, на десять около 90 см. Больше метра делать не стоит, прогреть такую топку ровно почти невозможно.
- Шаг прорезей. Оптимально 8-10 см. При меньшем шаге мясо смыкается и не обжаривается с боков.
- Ширина между стенками. 28-30 см по внутреннему размеру. Стандартный шампур 45 см ложится с удобным запасом, и остаётся место для упора.
- Глубина топки. 15-18 см от верхней кромки до дна. Слой угля 5-7 см, расстояние от угля до мяса выходит около 10-12 см.
- Высота ножек. Верхнюю кромку выводят на уровень 85-100 см, по сгибу локтя хозяина. Это важнее любых таблиц, потому что над мангалом стоять придётся долго.
Глубина топки прощает ошибку в пять миллиметров и не прощает ошибку в пять сантиметров. Глубокий мангал жрёт уголь и сушит мясо, мелкий поджигает жир.
Металл: марка и толщина
Прогорание начинается с дна, потому что там максимальная температура и постоянный контакт с углём. Отсюда простое правило по толщинам. Стенки берут 3 мм, дно — 4-5 мм. Два миллиметра на дне ведёт волной уже после первой серьёзной растопки, а через три сезона в нём появляются свищи.
По марке стали практика такая. Обычная конструкционная Ст3 доступна, хорошо варится, но требует покраски и прогорает быстрее. Низколегированная 09Г2С держит циклические нагревы заметно лучше при той же цене работы. Нержавейка марки 430 стоит дороже, не требует краски и живёт долго, однако сильнее коробится и хуже прощает неаккуратный шов. Чугун обычным инвертором не варят, его применяют только в виде готовых литых вставок и решёток, а характер этого материала хорошо виден на примере чугунных печей, где толстая отливка работает как аккумулятор тепла.
Для обвязки и ножек лист не нужен. Верхнюю кромку усиливают уголком 40х40х4, он же служит опорой для шампуров и не даёт стенке заворачиваться наружу. Ножки делают из профильной трубы 25х25х2 или 30х30х2. Рёбра жёсткости под дном — полоса 4 мм шириной 30-40 мм.
Расчёт количества металла по чертежу
Считают по развёртке, а не по площади готового изделия. Для корпуса 900х300х170 мм выходит дно 0,27 м², две длинные стенки по 0,153 м², две короткие по 0,051 м². Итого около 0,68 м² с запасом на рез и подгонку, то есть примерно четверть стандартного листа 1250х2500. Лист трёхмиллиметровой стали весит около 74 кг, и это стоит учесть заранее, если грузить придётся вручную.
Инструменты, расходники и защита
Набор небольшой, но экономить на нём бессмысленно. Сварочный инвертор на 160-200 А справится с любым бытовым мангалом. Электроды МР-3С диаметром 3 мм дают мягкую дугу и терпят ржавчину, УОНИ-13/55 держат шов прочнее, но требуют навыка и сухого хранения. Ток для трёхмиллиметрового электрода выставляют в районе 90-110 А. Полуавтомат с проволокой 0,8 мм в смеси газов работает чище и быстрее, особенно по тонкой стенке.
- Угловая шлифмашина 125 мм, отрезные круги 1,0-1,2 мм, зачистные и лепестковые круги зернистостью 40 и 60.
- Слесарный угольник 250 мм, рулетка, чертилка по металлу, керн.
- Две-три струбцины и пара магнитных угольников на 90 градусов.
- Щётка по металлу, молоток для отбивки шлака, напильник.
- Маска со светофильтром DIN 11-12, краги, плотная роба без синтетики, закрытая обувь.
- Респиратор при зачистке и покраске, огнетушитель или ведро воды рядом.
Работайте только на негорючем основании. Искра от шлифмашины летит на четыре метра и живёт достаточно долго, чтобы найти опилки под верстаком.
Раскрой и подготовка деталей
Качество будущих швов решается до сварки. Детали должны сходиться без зазоров больше миллиметра, иначе придётся наплавлять металл и бороться с поводками.
Разметка листа без лишних обрезков
Сначала чертят раскладку всех деталей на бумаге в масштабе, потом переносят на лист. Длинные стенки размещают вдоль кромки заводского реза, он ровный и экономит время на выравнивание. Между деталями оставляют 3-4 мм на толщину круга. Разметку ведут чертилкой, маркер выгорает и плывёт. Все одинаковые детали режут по одному шаблону, а не каждую по рулетке, иначе две короткие стенки неизбежно разойдутся на пару миллиметров и корпус поведёт по диагонали. Рез ведут по внешней стороне линии, с проходом в один приём без перекоса диска.
Зачистка кромок, ржавчины и краски
После реза кромка несёт грат и окисную плёнку. Грат снимают лепестковым кругом под углом 30-40 градусов, одновременно делая небольшую фаску под корень шва. Полосу шириной 15-20 мм по обе стороны от будущего шва зачищают до металлического блеска с двух сторон листа. Остатки заводской грунтовки, прокатную окалину и краску убирают полностью, потому что они дают поры и шлаковые включения. Перед прихватками поверхность обезжиривают, а детали укладывают на ровное основание, чтобы проверить прилегание на просвет.
Как сварить мангал пошагово
Порядок операций здесь не формальность. Если сварить корпус целиком, а потом резать прорези, стенку развернёт наружу и шампуры лягут вразнобой. Поэтому работают от жёсткости к деталям, сначала собирая коробку, потом усиливая её, и только после этого ослабляя металл резами.
Прихватки и выставление прямых углов
Дно кладут на ровный стол или на два уголка одинаковой высоты. Длинную стенку ставят на кромку дна, фиксируют магнитным угольником и ставят первую прихватку длиной 10-15 мм в середине. Дальше идут к краям, ставя прихватки через 100-120 мм попеременно слева и справа от центра. Такая очередность не даёт напряжениям скопиться в одном месте.
Когда собраны все четыре стенки, проверяют диагонали рулеткой по верхним углам. Разница больше 2 мм означает перекос, который правят ударом молотка по углу, пока держат только прихватки. После проварки исправить это будет уже нечем.
Прихватка существует для того, чтобы ошибку можно было отбить зубилом. Сплошной шов на непроверенной геометрии превращает ошибку в окончательную.
Проварка швов корпуса и дна
Варят изнутри, обратноступенчатым способом участками по 50-70 мм. Логика простая. Ставят участок, переходят на противоположную стенку, потом возвращаются и ведут следующий участок навстречу предыдущему. Корпус при этом прогревается равномерно и не стягивает себя в ромб.
- Положение электрода 70-80 градусов к плоскости, движение с небольшим отрывом на углах.
- Шлак отбивают после каждого участка, иначе следующий проход ляжет с порами.
- Снаружи шов по дну проваривают только после полного остывания корпуса.
- Кратеры и непровары в углах заплавляют отдельными короткими проходами, углы прогорают первыми.
Швы по дну обязаны быть сплошными и герметичными. Боковые вертикальные стыки допускается варить с внешней стороны прерывисто, но дно держит жар и вес угля, здесь экономия недопустима.
Рёбра жёсткости и усиление верхней кромки
Уголок 40х40х4 кладут полкой наружу по всему верхнему периметру и прихватывают с шагом 150 мм. Он убирает волну, принимает вес шампуров и защищает кромку от прогорания. Под дном поперёк корпуса приваривают две-три полосы 40х4 мм, они не дают дну провиснуть и одновременно отводят часть тепла.
|
Элемент
|
Профиль
|
Шаг и количество
|
Что даёт
|
|
Обвязка верха
|
Уголок 40х40х4
|
По периметру
|
Жёсткость кромки, опора шампуров
|
|
Рёбра под дном
|
Полоса 40х4
|
2-3 шт через 300 мм
|
Защита дна от прогиба
|
|
Угловые накладки
|
Полоса 30х3
|
4 шт по вертикали
|
Усиление самых горячих зон
|
Прорези под шампуры и отверстия для поддува
Разметку прорезей ведут от середины длинной стенки к краям, чтобы крайние шампуры встали симметрично. Прорезь делают шириной 6-8 мм и глубиной 10-12 мм, двумя параллельными резами отрезным кругом с выбиванием перемычки. Края обязательно скругляют напильником, иначе шампур будет застревать.
Поддув сверлят по длинным стенкам в один ряд на высоте 20-30 мм от дна. Диаметр 10-12 мм, шаг 60-80 мм. Такая схема даёт воздух снизу под слой угля и не выдувает жар поверх мяса. Отверстий не должно быть много, суммарная площадь порядка 1,5-2 процентов от площади дна уже обеспечивает ровное горение. Регулировать тягу удобно задвижной полосой на двух болтах, по тому же принципу, по которому работает заслонка в печах-буржуйках.
Ножки, ручки и съёмные узлы
Ножки из трубы 25х25 ставят не в углы заподлицо, а с небольшим отступом внутрь, тогда корпус стоит устойчивее. Каждую ножку приваривают по трём сторонам и дополнительно укрепляют косынкой из полосы. Для разборного варианта вместо сварки ставят проушины под болт М8 или сварной башмак, в который ножка входит с натягом.
Ручки гнут из прутка 10 мм и приваривают к уголку обвязки, а не к стенке. Так тепло идёт в массивный профиль, и ручка остаётся умеренно горячей. Съёмную решётку делают с посадкой на внутреннюю полку уголка с зазором по 3 мм на температурное расширение.
Зачистка швов и проверка на герметичность
Шлак сбивают полностью, наплывы снимают лепестковым кругом, острые кромки притупляют. Внутренние швы заглаживают так, чтобы на них не задерживался пепел. Герметичность проверяют водой. В собранный мангал наливают два-три литра и смотрят на дно и углы через пять минут. Любая капля на внешней стороне означает непровар, который заваривают после полной просушки металла.
Проверка тяги и первый прокал
Первый огонь разводят не для шашлыка, а для диагностики. Закладывают дрова на половину объёма топки и дают им прогореть до углей, наблюдая за поведением корпуса и пламени.
- Пламя должно стоять ровно по всей длине. Провал в середине говорит о нехватке поддува, перекос в один край - о неровной установке по уровню.
- Металл при прогреве слегка потемнеет и может щёлкнуть. Это нормально, напряжения уходят.
- Прокал держат 30-40 минут при полном жаре, пока не выгорят масло, остатки окалины и заводская смазка.
- После остывания повторно проверяют диагонали и прилегание ножек. Небольшой поводок правят, пока металл ещё тёплый.
Мангал, который не прокалили, первым блюдом отдаст в мясо запах прокатной окалины. Один час огня вхолостую избавляет от этого навсегда.
Защита от прогорания и коррозии
Сварной корпус разрушают два процесса. Изнутри работает высокотемпературное окисление, снаружи - обычная влага, которая находит непокрытый металл и поры в швах. Внутреннюю поверхность топки красить бессмысленно, любое покрытие там выгорает за первую растопку. Там работает естественная защита в виде плотного слоя нагара и толщина металла, заложенная на этапе раскроя. Снаружи же покрытие решает почти всё.
Жаростойкая краска: выбор и нанесение
Подходят силиконовые и кремнийорганические эмали с заявленной стойкостью от 500 до 650 градусов. Обычная алкидная эмаль, даже с пометкой для радиаторов, держит максимум 100-120 градусов и сходит пластами уже после второго шашлыка. Те же составы применяют при отделке корпусов отопительных печей, и это хороший ориентир по качеству.
- Поверхность перед покраской обязательно обезжиривают после прокала, когда металл остыл до 30-40 градусов.
- Наносят два-три тонких слоя с промежуточной сушкой 20-30 минут, толстый слой вспучивается.
- Аэрозоль удобнее кисти, краска ложится ровнее и не оставляет наплывов на швах.
- Полимеризация идёт при нагреве, поэтому после покраски мангал прогревают вхолостую 40 минут.
- Ножки и уголок обвязки красят наравне с корпусом, именно там чаще начинается рыжая кромка.
Хранение и уход после сезона
Главный враг зимой - не мороз, а зола. Она гигроскопична, тянет влагу и работает как компресс на дне. Поэтому после последней готовки угли выгребают полностью, дно протирают сухой щёткой и не заливают водой. Мангал ставят под навес на кирпичи или деревянные бруски, чтобы ножки не стояли в снегу. Чехол годится только дышащий, плотная плёнка собирает конденсат. Раз в сезон осматривают швы по дну и подкрашивают сколы, пока они не превратились в раковины.
Мангал умирает не от жара, а от зимы с золой внутри. Пять минут уборки осенью дают лишние три года службы.
Частые ошибки при сварке мангала
Ошибки у самодельщиков повторяются с удивительным постоянством, и почти все они закладываются до сварки, на этапе решений о размерах и материале.
|
Ошибка
|
К чему приводит
|
Как делать правильно
|
|
Стенки и дно 1,5-2 мм
|
Дно ведёт волной, за 2 сезона свищи
|
Стенки 3 мм, дно 4-5 мм
|
|
Глубина топки 25 см и больше
|
Перерасход угля, мясо сохнет сверху
|
15-18 см до дна
|
|
Ширина между стенками 20-22 см
|
Шампур едва лежит, жир капает мимо
|
28-30 см по внутреннему размеру
|
|
Сплошной шов без обвязки верха
|
Кромку заворачивает, прорези расходятся
|
Уголок 40х40х4 по периметру
|
|
Поддув в два ряда с шагом 30 мм
|
Уголь прогорает за 20 минут
|
Один ряд, шаг 60-80 мм
|
|
Алкидная эмаль
|
Облезает после первой растопки
|
Кремнийорганика до 600 градусов
|
Отдельно стоит упомянуть ножки, приваренные точкой в одном месте. Такой узел работает на отрыв при каждом переносе и однажды складывается вместе с горящими углями. Ножку варят минимум по трём сторонам и усиливают косынкой.
Доработки: крышка, столики, дымоход, зольник
Базовый корпус можно расширять годами, и это как раз преимущество самодельного изделия. Порядок доработок логично выстраивать по степени влияния на удобство.
- Зольник. Съёмный поддон из листа 2 мм на уголках в 30 мм от дна. Зола падает вниз, уголь не задыхается, уборка занимает минуту.
- Крышка. Из листа 2-3 мм с рёбрами по длине, на двух петлях и с ручкой на стойках. Держит жар, экономит уголь, позволяет запекать целую рыбу или птицу.
- Боковые столики. Полки из полосы или перфорированного листа на откидных кронштейнах. Там живут шампуры, соль и доска.
- Дымоход. Имеет смысл только при крышке. Патрубок 100-120 мм в задней части крышки уводит дым вверх и делает готовку закрытым способом управляемой.
- Крючки и держатели. Пруток 8 мм, приваренный к обвязке по торцам, снимает вечную проблему, куда класть горячий шампур.
Решётку под рыбу и овощи делают из прутка 6 мм в рамке из уголка 25х25, с посадкой на внутреннюю полку обвязки. Один мангал тогда закрывает и шашлык, и барбекю, и запекание.
Стоимость самодельного мангала против покупного
Считать нужно честно, с металлом, расходниками и своим временем. Ниже реальная смета на стационарный мангал 900х300х170 из стали 3 мм с дном 4 мм.
- Лист 3 мм, около 0,5 м² с запасом - примерно 2500-3500 рублей.
- Лист 4 мм на дно, 0,3 м² - около 2000-2500 рублей.
- Уголок 40х40х4, 2,5 метра - 700-900 рублей.
- Труба профильная 25х25, 4 метра на ножки - 800-1000 рублей.
- Электроды, отрезные и зачистные круги - 1000-1500 рублей.
- Жаростойкая эмаль, два баллона - 800-1200 рублей.
Итого выходит порядка 8-10 тысяч рублей материалов плюс полный рабочий день. Серийный мангал сопоставимой толщины металла стоит дороже, а дешёвые модели на рынке делают из стали 1,5-2 мм, и это принципиально другой срок службы. Экономия появляется только тогда, когда у вас уже есть сварочный аппарат и шлифмашина. Если инструмент придётся покупать, разовая самоделка окажется дороже готового изделия, зато останется навык и возможность варить под себя что угодно.
Хороший мангал отличается от плохого не толщиной шва, а тем, что о нём не думают. Он просто стоит во дворе и работает, пока хозяин занят мясом и гостями.
https://propechi.com/upload/dev2fun.imagecompress/webp/medialibrary/6df/rkc9whbd7p00sel5lipassg72hy8mjmt.webp